Son las tres de la madrugada en una planta de embotellado continuo. De repente, salta la alarma térmica de una reductora crítica en el tren de envasado. En este escenario crítico, contar con una estrategia madura de mantenimiento predictivo industrial marca la diferencia operativa real. Sin una capacidad analítica previa que anticipe la degradación, la línea completa se detiene, provocando cuellos de botella y comprometiendo los compromisos de entrega de producto terminado.
Esta escena refleja el impacto financiero directo de los fallos no planificados en las líneas de fabricación. Por tanto, implementar modelos de mantenimiento predictivo industrial respaldados por datos operativos fiables ya no representa un experimento tecnológico, sino una salvaguarda de margen bruto y disponibilidad. A lo largo de este artículo, analizaremos cómo los gemelos digitales y la analítica avanzada transforman la telemetría de planta en intervenciones programadas y rentables.
El coste de las averías y las paradas no planificadas
El mantenimiento reactivo actúa siempre tarde. Como resultado directo, multiplica los costes operativos por reparaciones urgentes y horas extraordinarias. Por su parte, el modelo preventivo clásico basado en calendario tampoco elimina el problema. De hecho, sustituir componentes según intervalos fijos provoca el descarte prematuro de piezas útiles. Asimismo, este criterio estático ignora el estrés mecánico real, los cambios de lote y las oscilaciones térmicas.
En consecuencia, la falta de información sobre el desgaste real eleva el inmovilizado en almacén. Para evitar paradas, muchas plantas acumulan repuestos costosos por mera precaución. Sin embargo, las microparadas imprevistas continúan mermando la cadencia de las líneas. Esta degradación repercute negativamente en el Overall Equipment Effectiveness (OEE) de la planta. Por tanto, analizar datos de operación en tiempo real resulta imprescindible para proteger la rentabilidad y prolongar la vida útil de los activos críticos.
Qué aporta un gemelo digital al mantenimiento predictivo
Con frecuencia, el término gemelo digital se confunde con una maqueta tridimensional o con un cuadro de mando convencional. Sin embargo, según la norma ISO 23247 para gemelos digitales en manufactura, este concepto define una representación virtual vinculada a un activo físico. De este modo, se sustenta en el intercambio bidireccional o sistemático de datos de operación.
Por tanto, el grado de sincronización temporal y el flujo de información varían según las necesidades operativas de la planta. Además, la actuación automática en bucle cerrado no constituye un requisito obligatorio para generar valor predictivo real en vuestras líneas.
Por este motivo, para evitar confusiones en los comités de inversión, conviene delimitar con precisión qué nivel de madurez técnica requiere cada necesidad:
- Monitorización de condición: supervisión en tiempo real de variables físicas (vibración, temperatura) frente a umbrales estáticos prefijados.
- Detección de anomalías: identificación algorítmica de comportamientos anormales que difieren del patrón histórico habitual de trabajo.
- Diagnóstico de fallos: identificación o acotación de la causa probable de la desviación (por ejemplo, desalineación, soltura mecánica o cavitación).
- Pronóstico y RUL: modelado de la curva de degradación para estimar la vida útil remanente (Remaining Useful Life) bajo condiciones futuras de carga.
- Gemelo digital industrial: entorno integrado que combina las fases anteriores con simulación física, datos de contexto de producción (MES) y retroalimentación analítica para optimizar la toma de decisiones.
Asimismo, para profundizar en cómo estas arquitecturas virtuales optimizan los flujos de trabajo, podéis revisar el caso de gemelos digitales para optimizar procesos y tiempos.
Cómo detectar fallos en maquinaria rotativa mediante vibraciones
Consideremos un escenario hipotético habitual: una bomba centrífuga crítica que suministra fluido térmico en un proceso continuo. En primer lugar, se instalan acelerómetros industriales en los soportes de los rodamientos. Asimismo, se colocan sondas de temperatura superficial en la carcasa, siguiendo las directrices de la norma ISO 13374 para monitorización y diagnóstico de maquinaria.
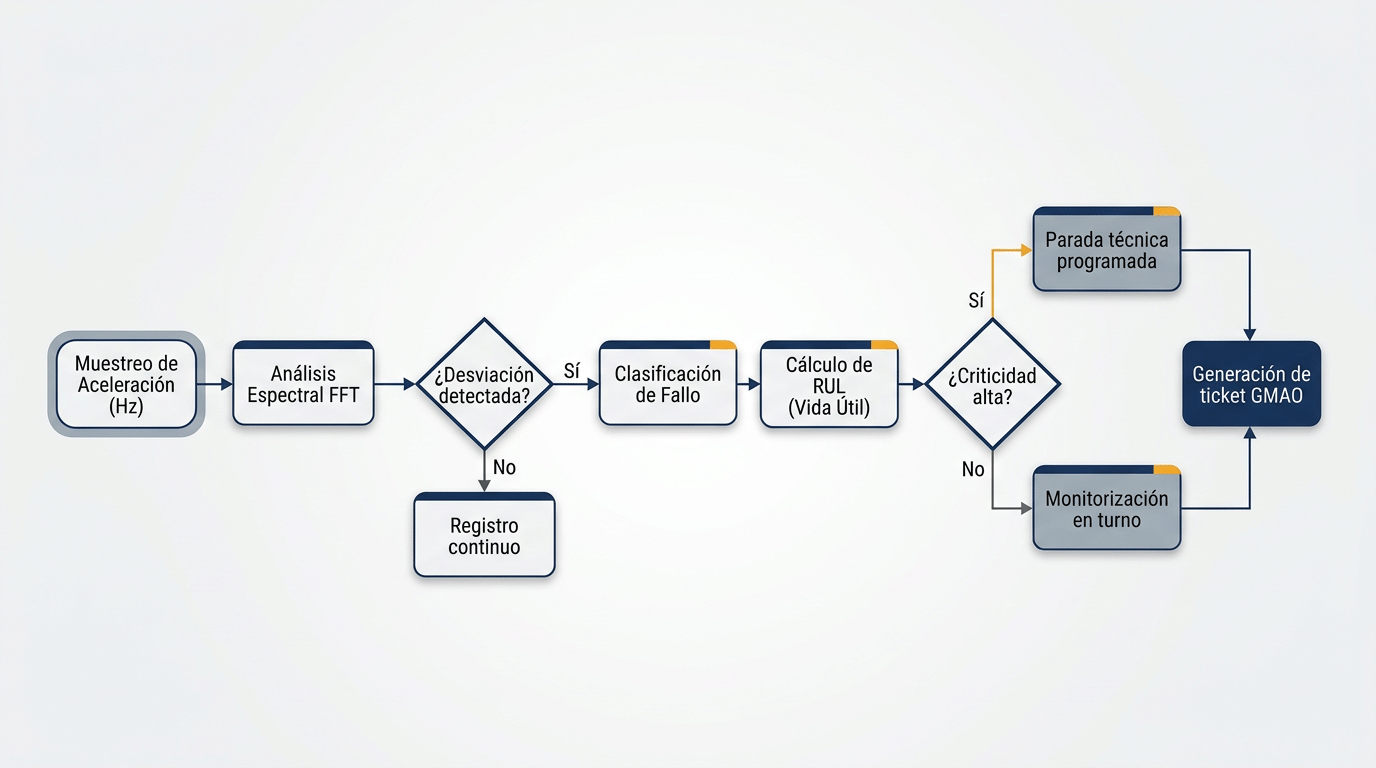
Durante la operación ordinaria, el sistema analiza el espectro de vibración en el dominio de la frecuencia. Para ello, recurre a transformadas rápidas de Fourier (FFT) y análisis de envolvente. Por ejemplo, en un escenario hipotético, un defecto incipiente en la pista exterior del rodamiento generaría impactos de baja energía. Estos patrones iniciales pasarían desapercibidos ante los umbrales de alarma globales del SCADA tradicional. En consecuencia, el análisis espectral y la envolvente resultan clave para identificar anomalías tempranas en rodamientos.
Sin embargo, la detección temprana no está garantizada en todos los casos. Dicha identificación depende de variables críticas como la geometría del componente, la velocidad de giro y la carga aplicada. Además, influyen de forma decisiva el régimen operativo, la ubicación del sensor y la relación señal-ruido. Por este motivo, los equipos deben evaluar las frecuencias características bajo las condiciones reales de cada máquina. Relacionado con este enfoque: representación matemática y dinámica del comportamiento físico de un activo en producción.
De igual forma, la ventana temporal de aviso previo no representa una cifra fija ni garantizada. Por el contrario, la antelación real de cada alerta depende de varios factores de campo:
- Velocidad de giro del eje y variabilidad de la carga operativa.
- Frecuencia de muestreo y resolución espectral de los sensores.
- Relación señal/ruido en el entorno de la bancada.
- Calidad y volumen del histórico de fallos disponibles para ajustar los algoritmos.
Por otra parte, la estimación de la vida útil restante (RUL) busca calcular cuánto tiempo o cuántos ciclos de trabajo restan antes de alcanzar un fallo funcional o un umbral de degradación límite. Para lograrlo, los ingenieros modelan mecanismos de deterioro como fatiga, desgaste, corrosión o daño térmico. No obstante, la precisión del cálculo depende siempre de la calidad de los datos, las condiciones de marcha y las hipótesis del modelo. Por tanto, la RUL debe interpretarse como una estimación probabilística sujeta a incertidumbre, nunca como una fecha fija de avería.
Flujo operativo: de la señal del sensor a la orden en el GMAO
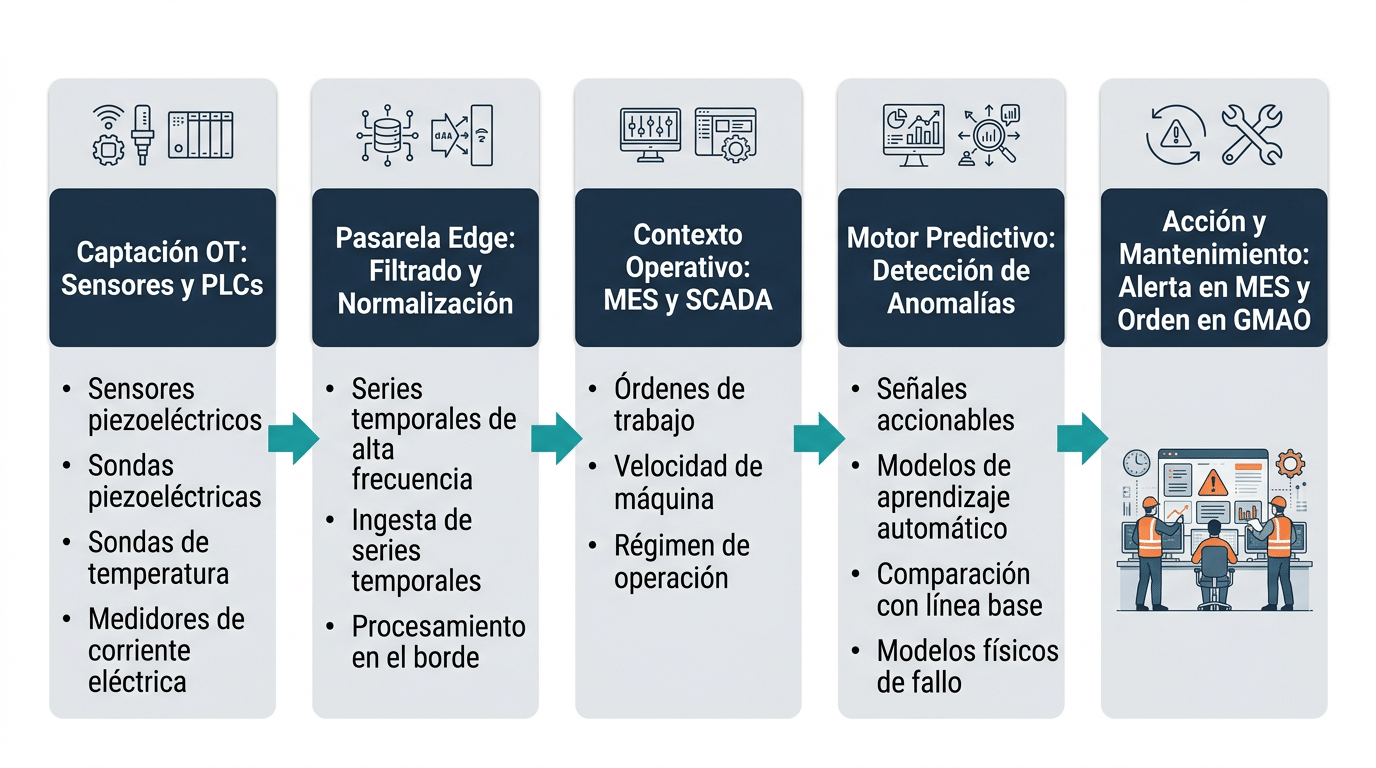
Para que una iniciativa analítica aporte valor real a la dirección de operaciones o al CTO, debe integrarse en la rutina de planta. Por tanto, una arquitectura pragmática y eficaz suele estructurarse en nueve etapas secuenciales:
- Captura de datos: consiste en la adquisición de telemetría de alta frecuencia. En este paso se emplean acelerómetros, sondas y variables internas de los PLCs.
- Integración contextual: además, se cruzan las señales de campo con el estado de las órdenes en el MES y las consignas del SCADA.
- Limpieza y acondicionamiento: a continuación, se filtran los transitorios de arranque y el ruido. Asimismo, se sincronizan las marcas temporales y se eliminan valores atípicos espurios.
- Procesamiento de señales: posteriormente, el sistema extrae características estadísticas y espectrales, tanto en el dominio temporal como en el frecuencial.
- Detección y diagnóstico: en esta fase, se ejecutan algoritmos especializados para detectar anomalías. De este modo, el modelo clasifica con rapidez el tipo de fallo incipiente.
- Pronóstico (RUL): después se calcula la vida útil restante del activo bajo hipótesis de degradación mecánica, como la fatiga. No obstante, esta estimación siempre depende de la calidad histórica de los datos.
- Validación técnica: antes de actuar, el equipo de mantenimiento supervisa y valida la recomendación analítica para confirmar su viabilidad.
- Generación de orden de trabajo: en primer lugar, la integración con la GMAO o CMMS emite una alerta técnica. Este aviso incluye el activo afectado, el diagnóstico preliminar y los repuestos necesarios. Sin embargo, la emisión de la orden definitiva y la reserva de piezas dependen de las reglas de negocio. Por consiguiente, conviene mantener el visto bueno del responsable antes de programar la intervención.
- Retroalimentación: finalmente, los técnicos registran el estado real del componente sustituido. Gracias a ello, el equipo puede reentrenar y recalibrar los modelos predictivos continuamente.
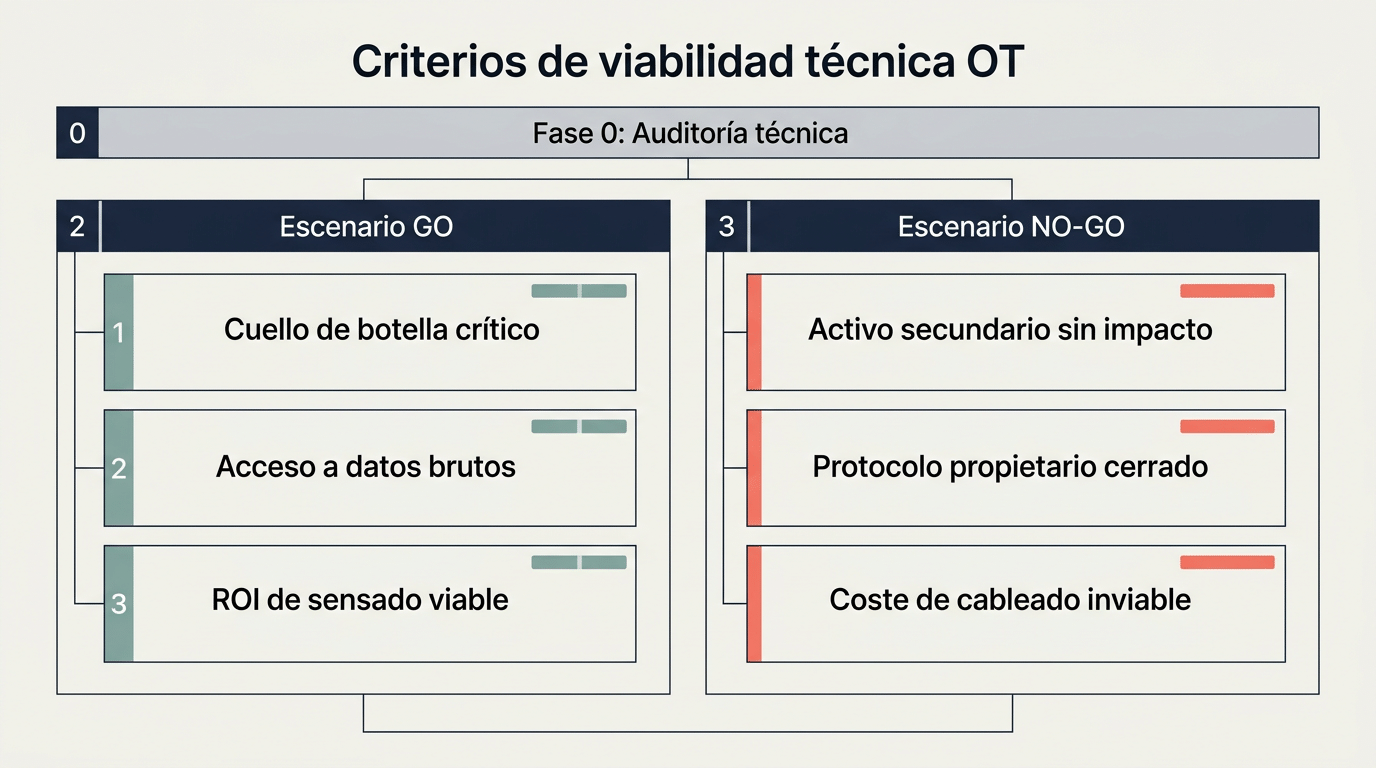
Cuándo merece la pena implantar un gemelo digital industrial: criterios NO-GO
No todos los activos de una fábrica justifican la complejidad ni el coste de un gemelo digital. Por ello, desplegar analítica avanzada sobre maquinaria secundaria diluye el retorno de inversión. Además, esta práctica sobrecarga sin necesidad a los equipos de planta. En activos no críticos, un mantenimiento preventivo riguroso o un control estadístico de procesos (SPC) suele ser la decisión económica más acertada.
Por esta razón, en Datipic aplicamos criterios estrictos antes de comprometer recursos en planta. De este modo, identificamos a tiempo escenarios NO-GO bien definidos:
- Baja criticidad operacional: máquinas redundadas o líneas donde una parada no frena la cadena de valor. Tampoco penaliza los plazos de entrega a clientes.
- Imposibilidad técnica de sensado: activos legacy donde instalar sensórica externa no intrusiva resulta inviable. En estos casos, el coste de instrumentación supera el valor operativo del equipo.
- Falta de trazabilidad y datos limpios: ausencia de históricos fiables sobre fallos o registros de paradas. Sin esa base, resulta imposible entrenar los algoritmos. Por tanto, conviene comprobar si los datos están preparados para un proyecto de IA.
- Ecosistemas propietarios cerrados: maquinaria con controladores bloqueados por el fabricante. En consecuencia, el equipo de planta no puede acceder a las variables brutas de proceso.
Para mitigar riesgos, priorizamos únicamente proyectos con impacto operativo cuantificable. Por consiguiente, estructuramos el arranque mediante nuestra Fase 0 de diagnóstico de viabilidad y estrategia. Así auditamos las señales y la viabilidad técnica antes de autorizar compras de software o sensórica.
Integración OT/IT: sensores, sincronización temporal y ciberseguridad
La convergencia entre las redes de automatización (OT) y los entornos corporativos (IT) representa el mayor reto técnico de cualquier implantación predictiva. La precisión de la sincronización temporal necesaria depende del tipo de análisis.
Para correlacionar eventos de producción o relacionar alarmas de distintos sistemas pueden ser suficientes determinados márgenes de tiempo, mientras que el análisis de fenómenos transitorios o de señales de vibración de alta frecuencia puede exigir una sincronización mucho más precisa durante la adquisición. Por tanto, no existe un umbral universal de milisegundos: debe definirse según la frecuencia de muestreo, la dinámica del proceso y el objetivo del diagnóstico. Para pasar a producción, consulta la fase de implantación en entornos de producción.
Respecto a la topología computacional, no existe una arquitectura única válida para todos los escenarios. La decisión entre computación en el extremo (Edge), infraestructura local (On-Premise) o entornos Cloud depende del balance operativo. Para pasar a producción, consulta la fase de implantación en entornos de producción.
El procesamiento en Edge puede ser especialmente útil cuando existen requisitos estrictos de latencia, limitaciones de ancho de banda o necesidad de analizar grandes volúmenes de datos cerca del activo industrial. Sin embargo, no es una arquitectura obligatoria en todos los proyectos.
La decisión entre procesamiento local, centralizado o híbrido depende del volumen de datos, la frecuencia de adquisición, la conectividad disponible, la criticidad de la aplicación y el coste operativo. En determinados escenarios, el procesamiento centralizado puede ser suficiente y más sencillo de mantener. Para pasar a producción, consulta la fase de implantación en entornos de producción.
- On-Premise: adecuado para plantas con exigencias severas de soberanía local, confidencialidad de procesos y políticas de aislamiento de red. Podéis analizar los factores de decisión en nuestra comparativa sobre arquitecturas cloud frente a on-premise en empresas.
- Híbrido (Edge-to-Cloud): común cuando se procesan las anomalías a pie de máquina en tiempo real y se envían series temporales agregadas a la nube para almacenamiento a largo plazo y entrenamiento global de modelos.
La ciberseguridad en esta frontera debe respetar marcos de referencia consolidados como la guía NIST SP 800-82 Rev. 3 sobre seguridad en sistemas de control industrial. El diseño debe contemplar la segmentación mediante zonas desmilitarizadas industriales (IDMZ), cortafuegos dedicados y gestión estricta de privilegios. Asimismo, un sistema de mantenimiento predictivo debe operar en modo consultivo asistiendo a los operarios.
Las recomendaciones de un sistema de mantenimiento predictivo no deben traducirse directamente en cambios sobre parámetros de control crítico de los PLCs sin un diseño de automatización aprobado, análisis de riesgos, mecanismos de seguridad adecuados y validación por parte de los responsables de ingeniería. Cualquier automatización de acciones debe respetar los límites operativos y de seguridad definidos para la instalación. Para ver cómo conectamos controladores en planta, podéis consultar nuestro trabajo de mantenimiento predictivo industrial mediante PLCs.
Cómo medir el impacto en OEE, TCO y disponibilidad
Cualquier iniciativa de analítica industrial debe juzgarse por su impacto en la cuenta de resultados. Por tanto, la sofisticación matemática de los algoritmos pasa a un segundo plano. En efecto, una elevada precisión técnica carece de valor si no aumenta el tiempo productivo ni reduce costes evitables en planta.
Para calcular la viabilidad económica real, resulta imprescindible diferenciar dos magnitudes complementarias:
- TCO (Total Cost of Ownership): integra la inversión inicial en sensórica y pasarelas edge, junto a las licencias de software y la integración con MES/GMAO. Además, incluye el mantenimiento de modelos ante derivas operativas y el tiempo técnico dedicado a falsas alarmas. Podéis profundizar en esta metodología en nuestra guía sobre el coste de implementar IA y cálculo de TCO.
- Ahorros operativos y ROI: abarca la cuantificación de reparaciones evitadas, la reducción del stock de repuestos críticos y la supresión de horas extra. Asimismo, para profundizar en el análisis financiero, podéis consultar nuestro artículo sobre el ROI del gemelo digital industrial.
Por otra parte, conviene recordar que una mejora del OEE no genera ahorros de forma automática. De hecho, su impacto financiero depende de aprovechar la disponibilidad recuperada. Esto exige reducir costes de mantenimiento, evitar pérdidas de producción o incrementar el volumen vendido.
Por esta razón, calcular el ROI requiere comparar los resultados con una línea base contrastada. Así pues, debéis separar los costes evitados de los ahorros reales y de la capacidad productiva monetizable. Además, este análisis debe contemplar la inversión inicial y los costes recurrentes de infraestructura, integración y mantenimiento de modelos.
Sin embargo, ninguna tecnología elimina por completo las averías imprevistas. Por consiguiente, los indicadores de seguimiento deben combinar métricas analíticas con KPIs operativos de fábrica. Entre las primeras destacan la precisión y el tiempo de antelación. Por último, entre las segundas conviene vigilar la disponibilidad operacional, el MTTR y el coste de mantenimiento por tonelada.
Qué exigir a un proveedor de mantenimiento predictivo
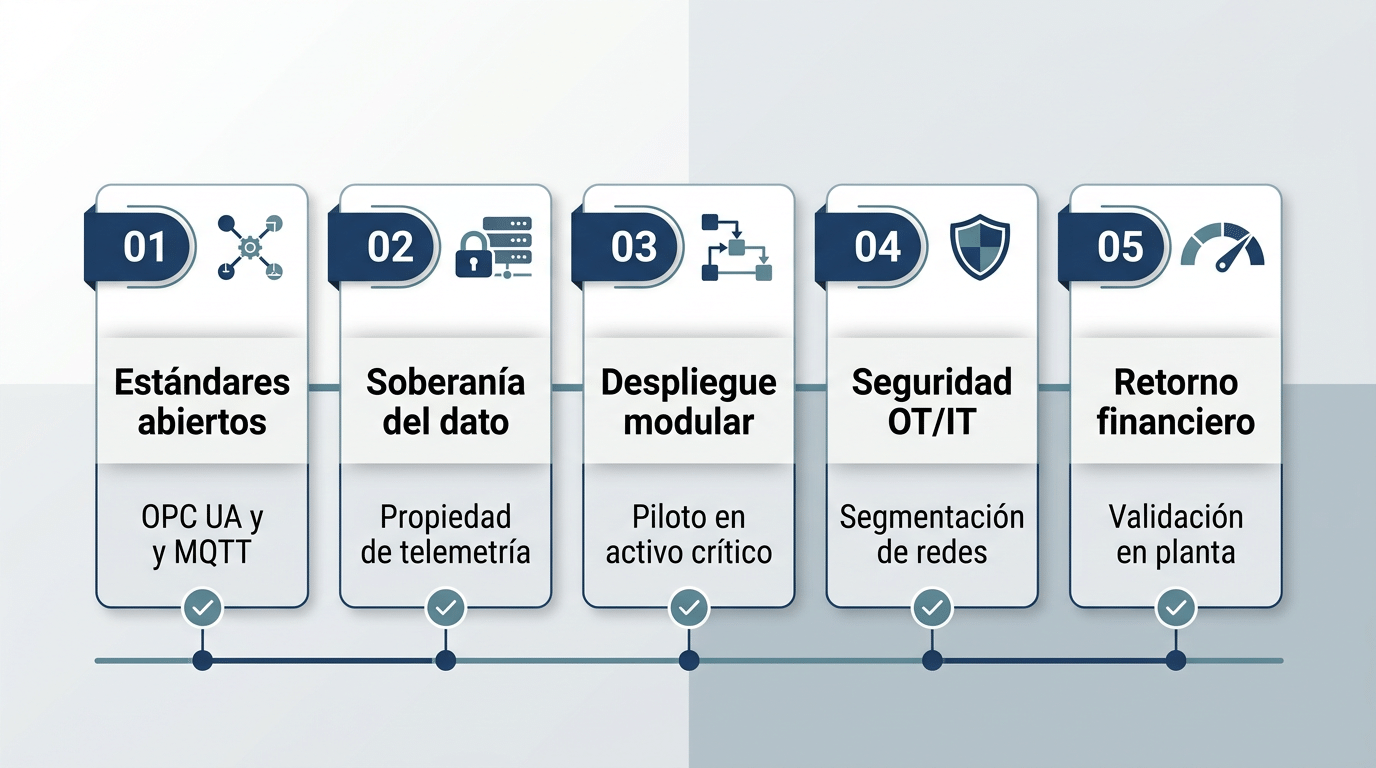
El mercado industrial ofrece múltiples plataformas empaquetadas con cuadros de mando atractivos. Sin embargo, muchas presentan escasa adaptabilidad al entorno heterogéneo de una fábrica. Por esta razón, antes de seleccionar un socio tecnológico para desplegar el mantenimiento predictivo para evitar averías y paradas de producción industrial, conviene revisar una lista técnica estricta:
- Interoperabilidad real y modelos de información: admitir protocolos como OPC UA o MQTT resulta imprescindible. Sin embargo, no basta con la mera conexión. Además, el proveedor debe contextualizar semánticamente las variables y unificarlas con los sistemas MES y GMAO existentes.
- Soberanía del dato y condiciones de salida: los derechos de uso y la titularidad de los activos deben definirse contractualmente. En este sentido, conviene distinguir entre los datos originales del cliente y los metadatos generados. Asimismo, hay que diferenciar los modelos entrenados a medida de las herramientas preexistentes del proveedor. Por consiguiente, el contrato debe concretar los permisos de acceso, exportación y reutilización, junto con las condiciones de salida.
- Gestión de falsas alarmas y deriva de modelos (model drift): se requieren mecanismos claros para recalibrar los algoritmos de detección. Por tanto, el sistema debe adaptarse ante variaciones ambientales, nuevas recetas o sustitución de piezas mecánicas.
- Arquitectura de seguridad contrastada: resulta indispensable contar con protocolos auditables de cifrado y separación estricta entre redes OT e IT. Aunque una nube soberana ayuda a proteger el tratamiento, no garantiza por sí sola la conformidad integral. Por ende, es necesario evaluar la jurisdicción, la gestión de claves y la portabilidad del sistema. De este modo, la elección responderá a los requisitos legales y operativos de cada planta.
- Enfoque modular y escalabilidad: el proveedor debe comprometerse a iniciar el proyecto con pruebas de concepto acotadas. Así, se valida el valor en activos críticos antes de asumir licencias para toda la fábrica.
Tras verificar la idoneidad técnica en el diagnóstico, la solución debe ejecutarse de forma progresiva. En Datipic abordamos esta fase constructiva a través de nuestra Fase 1 de implantación de IA. De esta manera, validamos la fiabilidad de las alertas en campo antes de extender el despliegue al resto de líneas.
Cómo implantar un proyecto de mantenimiento predictivo con Datipic
En Datipic entendemos que el mantenimiento predictivo industrial es un problema de ingeniería de datos y conocimiento de proceso. Por tanto, evitamos aplicar algoritmos estándar sin contexto operativo. Nuestro valor diferencial radica en abordar cada reto directamente desde el suelo de planta. Por esta razón, auditamos la instrumentación disponible y depuramos las comunicaciones de los PLCs. Asimismo, seleccionamos la tecnología analítica estrictamente necesaria para cada máquina.
Acompañamos a vuestro equipo técnico en todo el ciclo de vida del proyecto. En concreto, trabajamos desde la detección de cuellos de botella hasta la integración con vuestro GMAO corporativo. Además, podéis explorar nuestro catálogo de especialización en la sección de servicios de gemelos digitales. De igual modo, encontraréis más recursos en nuestra área de soluciones analíticas avanzadas.
Quizá necesitéis evaluar la viabilidad técnica de vuestros activos o auditar la calidad del dato de control. Por consiguiente, resulta clave estimar el retorno económico real antes de cualquier despliegue en fábrica. Podéis dar el primer paso y solicitar una sesión técnica con nuestros especialistas en nuestra página de contacto.
Preguntas frecuentes sobre mantenimiento predictivo y gemelos digitales
¿Qué diferencia hay entre mantenimiento preventivo y predictivo?
Por un lado, el mantenimiento preventivo programa las tareas según horas de uso o intervalos de calendario. Por tanto, interviene sin comprobar si existe un desgaste real en el activo.
Por su parte, el mantenimiento basado en condición mide variables físicas en tiempo real para decidir la acción. En cambio, el mantenimiento predictivo va un paso más allá. Esta metodología combina telemetría histórica con modelos analíticos para anticipar fallos futuros. De este modo, las tres estrategias pueden convivir de forma equilibrada en la planta.
¿Qué datos necesita un sistema de mantenimiento predictivo industrial?
En primer lugar, necesita telemetría de campo de alta frecuencia, como vibraciones mecánicas, temperaturas o presiones. Además, estos datos deben combinarse con el contexto operativo procedente del SCADA y del sistema MES.
Por esta razón, se integran variables como la velocidad de línea o la orden de trabajo en curso. Asimismo, resulta fundamental incorporar el histórico de paradas no planificadas y averías. Con estos registros fiables, los algoritmos pueden entrenarse y validarse con precisión.
¿Qué diferencia existe entre un gemelo digital y un sistema de monitorización de condición?
Por una parte, la monitorización de condición mide variables físicas puntuales. Además, genera alertas sencillas cuando se superan ciertos umbrales predeterminados.
Por el contrario, un gemelo digital industrial recrea el comportamiento del activo mediante modelos matemáticos y de proceso. En consecuencia, permite simular escenarios operativos y diagnosticar causas raíz complejas con antelación. Para profundizar en los estándares de este marco analítico, podéis consultar la norma internacional correspondiente.
¿Cómo se calcula el ROI de un proyecto de mantenimiento predictivo?
El retorno de la inversión surge al comparar los costes operativos evitados frente al coste total de propiedad de la solución. Principalmente, los ahorros proceden de evitar paradas imprevistas en la línea de producción.
Asimismo, se reducen averías catastróficas y se optimiza el inventario de repuestos críticos. Finalmente, estos beneficios económicos se contrastan con la inversión en sensórica, integración OT/IT e infraestructura analítica.
